2026-10-14
Et merketeam godkjenner en kartong fordi den svarte logoen ser våt og dyp ut. Tre uker senere kommer boksene og ser flate og grå ut. Ingenting om styret endret seg; operatøren lastet ganske enkelt inn 32 mikron matt rullfilm i stedet for 25 mikron glansfilmen prøvetrykket ble godkjent på, og 60 graders glansavlesning falt fra midten av 90-tallet til under 15 glansenheter.
Det korte svaret først: spesifiser en høyglans lamineringsfilm når fargedybde, kontrast og refleksjon er poenget med produktet, og spesifiser det med målte glansenheter og mikrontykkelse i stedet for med ord som "skinnende". Bytt til matt, silkeberøring eller antirefleksfilm i det øyeblikket overflaten blir lest under kontorbelysning, berørt hele dagen eller skrevet på.
Det som følger forklarer hvordan glans faktisk måles, hva som sitter inne i en høyglansfilm, hvordan du skriver kjøpsspesifikasjonen, og hvilke feil du bør se etter på linjen.
Glans er et tall, ikke et adjektiv. På plastfilmer avleses det med et glansmåler ved 60 graders geometri definert i ASTM D2457, og uttrykt i glansenheter (GU). Klarhet er en helt annen egenskap, målt som uklarhet under ASTM D1003, som er grunnen til at en film kan være krystallklar og fortsatt ikke være høyglans.
Leverandører oppgir vanligvis områder i stedet for enkelttall: omtrent 90 til 100 GU for høyglans termisk film, 85 til 92 GU for standard glans, 30 til 40 GU for silkeberøring og under 15 GU for matt. Behandle disse båndene som veiledende. En film limt for kjølig viser ofte 70 til 80 GU selv når rullen ble solgt som høyglans, fordi limet aldri blir helt våt mot det trykte arket og overflaten beholder en svak appelsinskall-tekstur. Bekreft alltid med egen måler på ferdig ark.
Nesten hver termisk lamineringsrullfilm er en tolagskonstruksjon: en BOPET- eller BOPP-polyesterbase og et EVA-smeltelimbelegg. EVA gjør bindingsarbeidet; basisfilmen gjør det optiske arbeidet.
Glansen du ser er den øvre overflaten av EVA-laget etter at det smelter og stivner på nytt mot lamineringsvalsen. Det er derfor valsefinish, smeltetemperatur og linjehastighet berører den endelige avlesningen. BOPET-kjernen, vanligvis 12 til 15 mikron i en ferdig film på 25 til 35 mikron, gir stivhet, dimensjonsstabilitet gjennom varmesonen og klarheten som lar trykte farger komme igjennom uten et grått støp.
En basisfilm med lav overflateruhet og få interne slippartikler sprer mindre lys, og mindre spredt lys betyr høyere glans og lavere uklarhet i samme tykkelse. Hvis en rull gir god bindestyrke, men en matt finish, er grunnfilmen vanligvis årsaken, ikke limet.
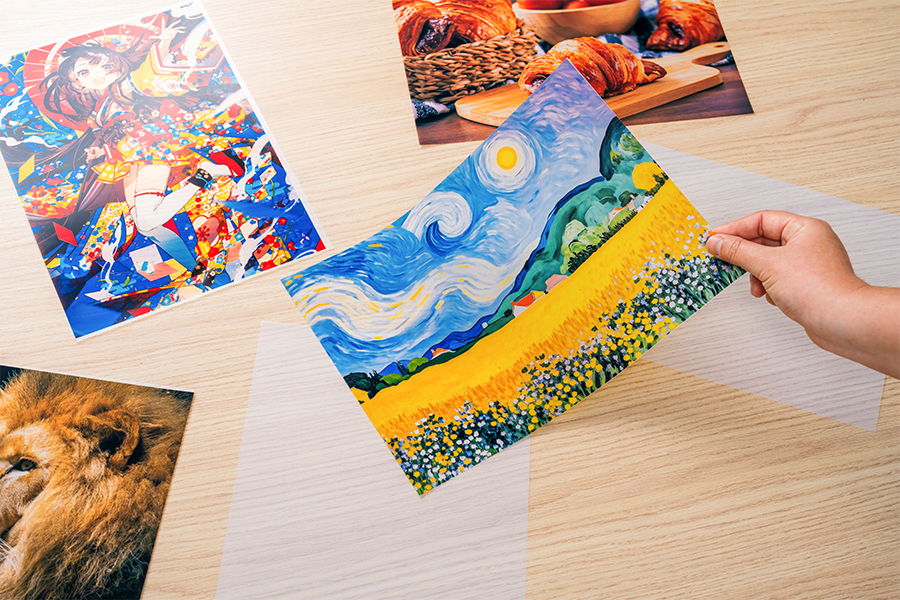
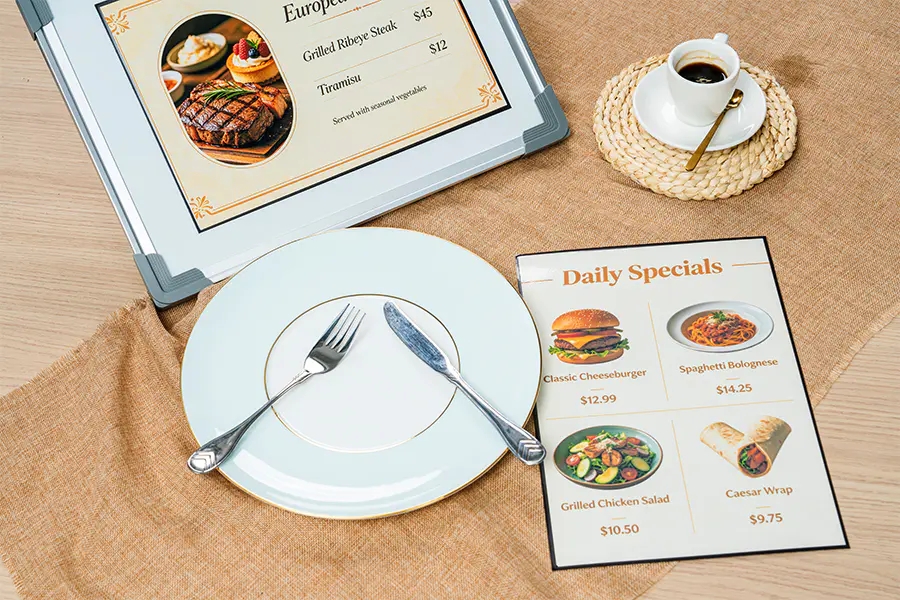
 Glanset termisk lamineringsrullefilm for utskriftsbeskyttelse PET/EVA rullfilm for termisk laminering av utskrifter, bilder, menyer og emballasje, og tilbyr høyglans, vanntett forsegling og ripebestandighet. Se produkt →
Begge rutene kan nå samme glansbånd; forskjellen er hvordan bindingen dannes. Termisk laminering smelter EVA ved omtrent 95 til 115 grader Celsius ved nippet, så bindingen er umiddelbar, arket kan trimmes med en gang, og offsettrykt papir eller kartong er vanligvis godt servert. Kaldlaminering bruker et trykkfølsomt lim: ingen varme i det hele tatt, noe som gjør det til den praktiske ruten for tonerutskrifter, termotrykte etiketter og varmefølsomme underlag, men full vedheft bygges over flere timer og det er mer sannsynlig at kantene løftes hvis arket trimmes for tidlig. Hvis du veier de to, forskjellen mellom termisk og kald laminering kommer ned til varme kontra trykk-tid.
Høyglans er også feil kall i tre spesifikke situasjoner: enhver overflate folk leser under en taklampe på grunn av gjenskinn; enhver overflate håndteres konstant, fordi fingeravtrykk og fine riper viser mer; og alt som vil bli skrevet på med kulepenn, fordi blekket hopper over en jevn film. Matt og silkeberøring håndterer disse jobbene bedre, og et ripebestandig eller antirefleksbelegg er en rimelig middelvei når du fortsatt vil ha dybde i fargen.
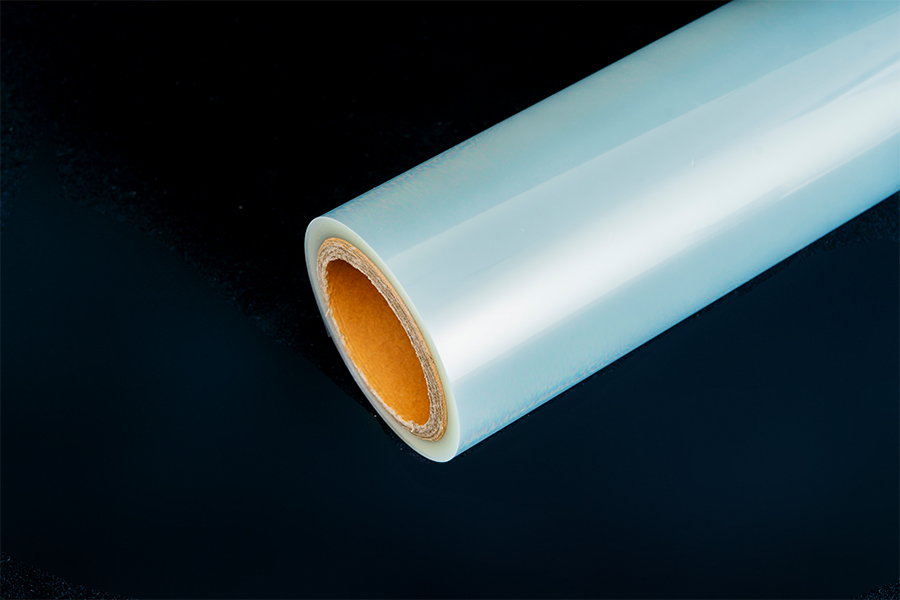
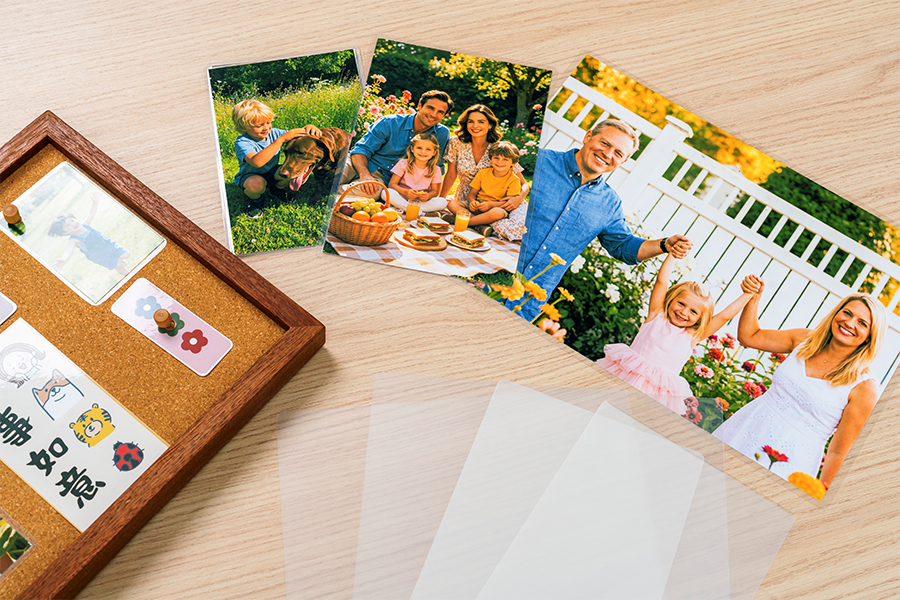 Glanset lamineringsfilm for ID-kort og utskriftsmedier PET/EVA blank film for laminering av ID-kort, bilder, dokumenter og visittkort, tilgjengelig i poser eller ruller med valgfri matt, silke og antistatiske varianter. Se produkt →
Film kjøpes av rullen, så et lite antall tall avgjør om jobben går rent: målt glansbånd og testmetode, ferdig tykkelse i mikron, rullebredde og -lengde, kjernediameter, limtype, og overflatebehandlingen hvis du trykker på filmen. Tykkelse er den raskeste spaken for stivhet: 25 til 32 mikron passer offsetpapir opp til omtrent 200 gsm, 35 til 43 mikron gir tunge omslag og menyer den stivheten de trenger, og 75 mikron og over hører hjemme på kort som håndteres hver dag.
| Fullfør | 60 graders glans (GU) | Typisk bruk | Avveining å planlegge for |
|---|---|---|---|
| Høyglans, BOPET og EVA | 90–100 | Kosmetiske kartonger, omslag, mapper, kort | Viser fingeravtrykk, støv og fine riper |
| Standard glans | 85–92 | Generell kontorlaminering, bokomslag | Litt mykere fargedybde enn høyglans |
| Høyglans med hard pels | 88–96 | Omslag håndteres daglig, menykort | Høyere filmkostnad, tettere prosessvindu |
| Silkeberøring | 30–40 | Premium emballasje, visittkort | Mykere svarte, vanskeligere å tørke av |
| Matte | 8–15 | Lesemateriell, etiketter, skriveoverflater | Reduserer fargedybden på mørkt blekk |
Matt tilgir støv, bobler og svake krusninger. En høyglans overflate setter dem alle i søkelyset, så prosessvinduet er virkelig smalere.
Fortørking av brett, rengjøring av ark og senking av linjen er de tre endringene som løser de fleste av disse før noen berører en temperaturvelger.
Å kjøpe film uten testrapport er gjetting. Spør etter glansområdet og metoden bak, uklarhet, avskallingsstyrke i newton per 15 mm, tykkelse og breddetoleranse, innvendig kjernediameter og batch- eller lotnummer på hver kartong, slik at et problem kan spores. Hvis filmen skal skrives ut i stedet for å brukes som et topplag, spør etter dynenivået, fordi blekkvedheft under omtrent 38 dyn per centimeter er upålitelig.
Kapasiteten er viktig når en spesifikasjon er godkjent. WONLAMI, for eksempel, oppgir mer enn 25 års erfaring med ekstruderingsbelegg, fabrikker i Yixing og Thailand, og en årlig produksjon på over 30 000 tonn fra 10 ekstruderingsbeleggingslinjer, 29 automatiske skjæremaskiner og fire pakkelinjer; den produksjonsgulvet sidene beskriver det fotavtrykket mer detaljert. Uansett leverandør, er disiplinen den samme: prøve, måle, godkjenne et kontrollkort, og hold deretter hver innkommende rull på det.
 Ripebestandig lamineringsfilm for kommersielle overflater med høy friksjon PET-lamineringsfilm med ripebestandig nanobelegg for menyer, kontrollpaneler, merknader og skjermer, og tilbyr 3H hardhet og høy gjennomsiktighet. Se produkt →
Engros produsenter av lamineringsfilmruller