2026-11-11
To ruller kan begge merkes som blanke og fortsatt sitte 20 glansenheter fra hverandre - og gapet vises først etter laminering, som en melkeaktig støp over et mørkt deksel, en krøll ved arkkanten eller en bane som stadig vikler seg rundt den oppvarmede valsen. En blank lamineringsrull er egentlig tre avgjørelser stablet oppå hverandre: glansmålet og vinkelen det måles i, filmstrukturen (en BOPET- eller BOPP-base som bærer et EVA-smeltelag) og den mekaniske tilpasningen mellom rullen og maskinen. Den tredje avgjør fortsatt om jobben tjener penger, selv når de to første er riktige.
Glans er optikk, ikke et finishnavn. Det er rapportert i glansenheter (GU) målt i en fast vinkel - 60° for de fleste filmarbeid, 20° når overflaten er veldig skarp, 85° for overflater med lav glans. Avlesningen avhenger av hvor glatt grunnfilmen er, hvordan kjølerullen avsluttet den under ekstrudering, og hvor jevnt limet våtes ut. En 100 GU-film og en 88 GU-film ser identiske ut på en liten fargeprøve; på en 500-arks serie med brosjyrer med mørkt blekk begynner den nederste å se svakt tåkete ut.
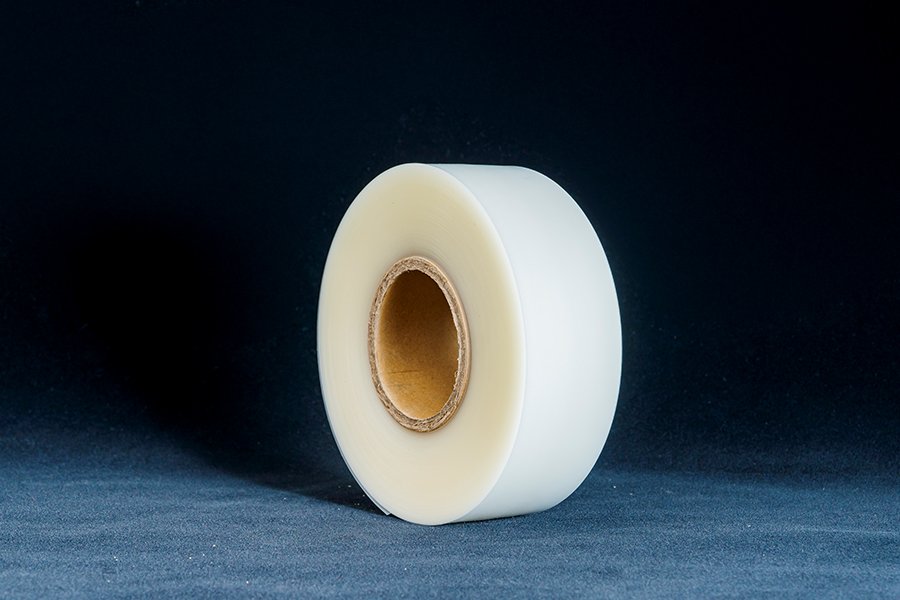
På oppvarmede maskiner er basisfilmen det praktiske ankeret. En blank termisk lamineringsrull bygget på BOPET-EVA eller BOPP-EVA dekker de fleste offset- og digitale jobber, og det er smelteoppførselen til det klebelaget – ikke glansen – som setter den maksimale linjehastigheten.
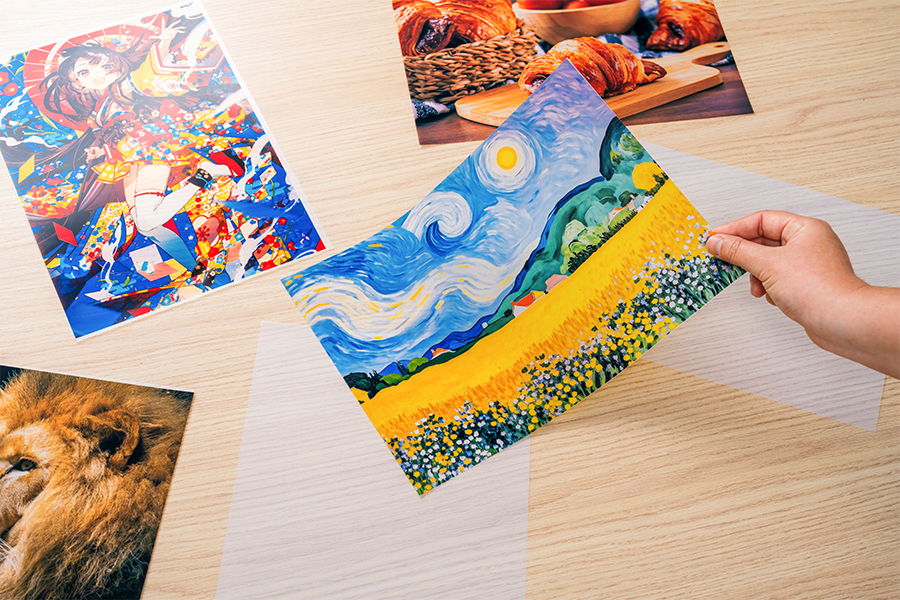
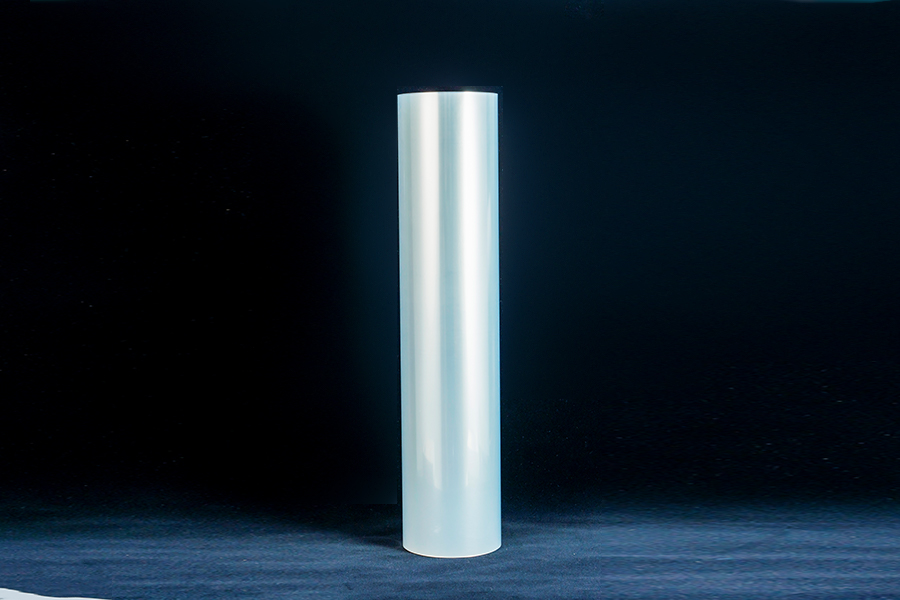
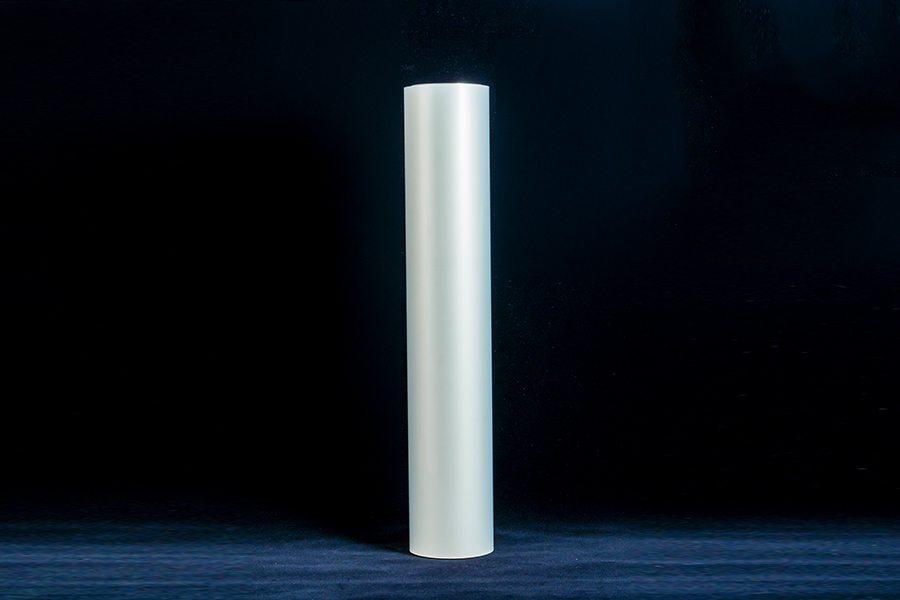 Glanset termisk lamineringsrullefilm En PET/EVA blank rull for offset og digital laminering, med oppgitt glans, tykkelse, bredde og kjernealternativer for å kontrollere linjehastighet og finishkrav. Se produkt →
Et sitat som sier bare "blank" gir deg ingenting å inspisere ved ankomst. Be om et glansområde, målevinkelen og testmetoden – ASTM D2457 og ISO 2813 er de vanlige referansene. Spredningen nedenfor er hva kommersielle rullefilmdataark vanligvis oppgir for hver overflatefamilie.
Typiske 60° glansavlesninger etter overflatetype
Områder reflekterer verdier som vanligvis er oppgitt på kommersielle filmdataark, ikke et enkelt målt parti. Bekreft det garanterte minimum med leverandørens analysesertifikat.
To kontroller som er verdt å gjøre før en stor bestilling: Kalibrer glansmåleren på referanseflisen, og mål det laminerte arket over den samme trykte lappen hver gang. Et mørkt fast stoff vil lese annerledes enn bare papir med samme film, fordi reflektert lys passerer gjennom filmen to ganger på det trykte området.
En blank lamineringsrull er ikke ett materiale. Det er en basisfilm, et smeltelimlag, og vanligvis en behandlet eller glidemodifisert bakside, viklet under kontrollert spenning. Hvert lag gjør en annen jobb - og bare det ytre ansiktet bestemmer glansen.
Forenklet lagstabel av en ensidig blank termisk rull. Kalde filmer erstatter EVA-laget med et trykkfølsomt lim pluss liner.
Basefilmtykkelse driver stivhet og dimensjonsstabilitet under varme. EVA-beleggvekten driver bindestyrken og hvor mye dis det ferdige arket får. Baksidebehandlingen avgjør om rullen vikles av rent i hastighet eller blokkerer på spolen. Når en rull fungerer dårlig, er årsaken vanligvis i det laget ingen skrev inn i kjøpsspesifikasjonen.
| Parameter | Felles rekkevidde | Hvorfor det endrer resultatet |
|---|---|---|
| Total tykkelse | 25–75 µm | Stivhet, kantkrøll, gjennomstrømning på tynt lager |
| Grunnfilm | BOPET 12–23 µm eller BOPP 15–30 µm | Glansretensjon og stabilitet ved lamineringstemperatur |
| Vekt av klebende strøk | EVA, omtrent 8–25 g/m² | Bindingsstyrke, dis, aktiveringsvindu |
| Glans | 85–105 GU ved 60° | Visuell match til trykket; sjekk alltid vinkel og metode |
| Nettbredde | 305–1 300 mm, spalte på bestilling | Trim avfall og håndtering på maskinen |
| Kjerne-ID | 25,4 mm (1 tommer) eller 76,2 mm (3 tommer) | Passform på akselen; en feil kjerne stopper løpeturen på dag én |
| Rullelengde | 200–3000 m | Byttefrekvens og skjøteantall per rull |
Uoverensstemmelser i kjernediameter forårsaker flest førstedagsfeil. En 25,4 mm kjerne tvunget på en 76,2 mm aksel løper utenfor midten, og den resulterende spenningsrippelen vises som regelmessige bånd med glansvariasjoner langs arket. Bredde og rullelengde betyr mer enn de ser ut til: en 3000 m rull kutter overganger, men trenger en aksel og brems som holder jevn spenning når diameteren faller.
Tykkelse er det andre tallet det er verdt å krangle om, fordi det sjelden handler om beskyttelse alene. Hvordan filmtykkelse former et laminert ark kommer ned til stivhet, gjenvinning etter varme, og hvordan arket oppfører seg når det avkjøles på pallen - tre ting en forskjell på 7 µm stille kan endre.
De fleste "dårlig film"-klager spores tilbake til prosessinnstillinger eller papirtilstand i stedet for selve rullen. Fire gjengangere:
Det er en brukbar feilsøkingsrekkefølge her. Luftbobler og vann kruser i laminering følger vanligvis forutsigbare årsaker og kan fjernes innen et skift ved å justere temperatur, nipptrykk og papirkondisjonering. Når bobler vedvarer ved riktige innstillinger, er bindingsstyrken til det spesifikke blekket den neste mistenkte - og en film med høyere binding er en billigere løsning enn skjærelinjehastighet med 30 %.
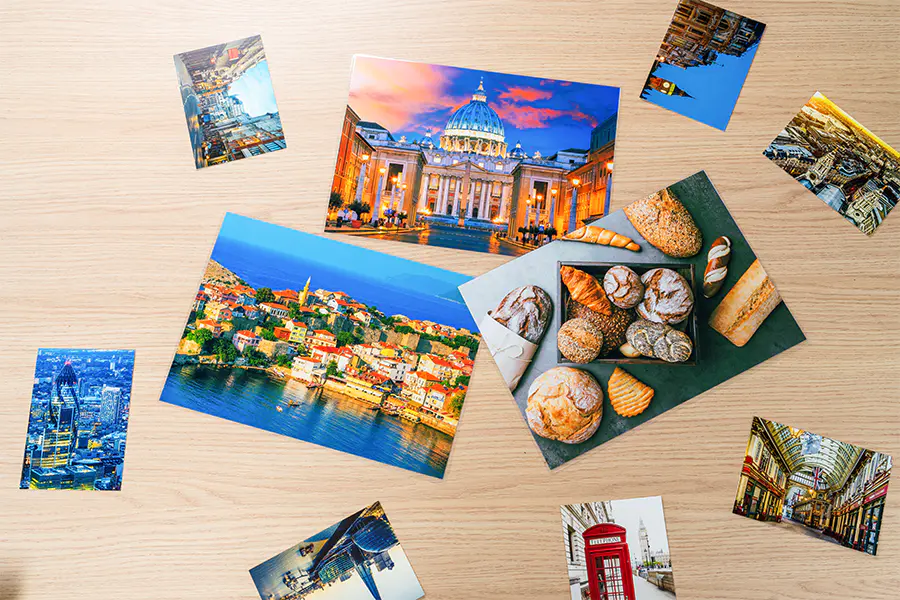 Lamineringsfilm med høy binding for digitale utskrifter En klebrig termisk film for digital toner, mørke faste stoffer og fotoutskrifter, rettet mot å løfte kanter og boble når standard EVA-binding kommer til kort. Se produkt →
Valget handler sjelden om utseende alene. Glans gir høyest kontrast for bilder og mørke faste stoffer, men viser fingeravtrykk og fine riper på håndterte gjenstander. Matt skjuler håndteringsmerker og leser bedre under direkte lys, til en viss pris i fargedybden. Silk touch sitter mellom de to og er vanlig på premium emballasje fordi det føles annerledes i hånden.
Kvalitativ sammenligning basert på typisk etterbehandlingsadferd for de to overflatefamiliene; relative posisjoner forskyves med basefilm og strøkvekt.
Når det samme kunstverket kjører i flere utførelser, hold basisfilmen og limet identisk og endre bare overflatebehandlingen. Maskininnstillingene forblir konstante, og operatørene lærer ikke en temperaturprofil på nytt for hver SKU. En matt termisk lamineringsrull bygget på samme BOPET-EVA-struktur vil kjøre med samme hastighet og rulletemperatur som dens blanke motpart.
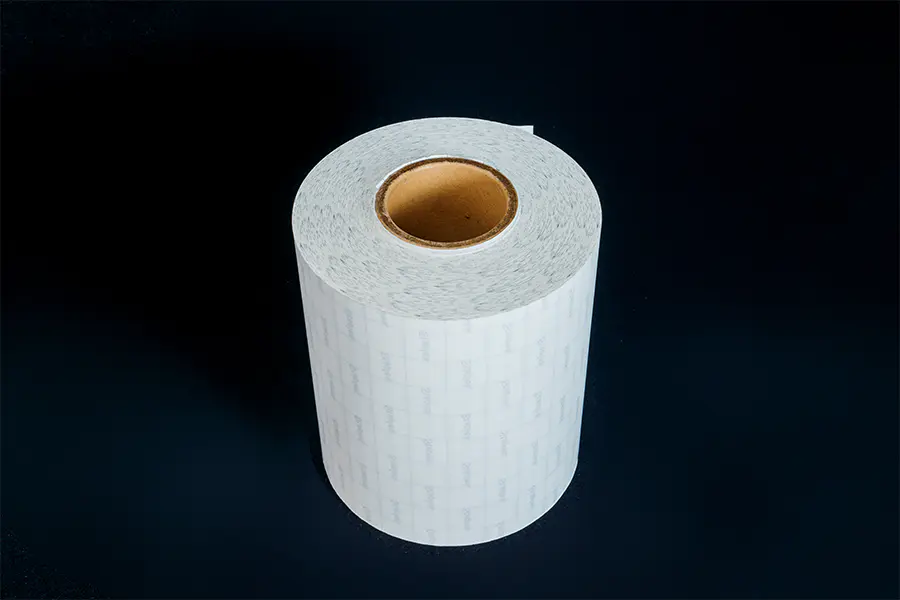 Matt termisk lamineringsrullefilm En BOPP- eller BOPET/EVA-rull med lav glans og skrive-slette revers, egnet for å matche maskininnstillinger på tvers av glanset og matt overflate. Se produkt →
Legg deretter til en prøve. En 100-arks prøveperiode på din egen laminator, med normal hastighet og temperatur, svarer mer enn noe dataark – og det er den eneste måten å fange en rull som måler vakkert på glans, men som binder seg dårlig til blekket ditt.
Glansen er målbar, så den kan spesifiseres. Når glansområdet, filmstrukturen og kjernen og bredden er skrevet inn i rekkefølgen, forsvinner de fleste variablene som ødelegger et løp før rullen i det hele tatt er lastet inn på akselen.
De er det samme materialet i forskjellige formater. "Rull" beskriver leveringsformen og viklingen, mens "blank lamineringsfilm" refererer til overflatefinishen i stedet for emballasjen.
De fleste termisk blanke ruller måler 85–105 GU ved 60°. Alt under 80 GU leses vanligvis som halvblank mot et mørkt trykt fast materiale.
Nei. Termiske ruller trenger en EVA-aktiveringstemperatur, typisk 90–130 °C. Kalde maskiner krever trykkfølsom film med foring.
Vanligvis fuktighet i papiret, utilstrekkelig nipptrykk eller en rulletemperatur utenfor limets vindu. Sjekk papirets konditionering før du legger skylden på filmen.
Rundt 25–32 µm for tekstlager og 32–43 µm for omslag. Tykkere film gir stivhet, men kan krølle tynne ark.
De fleste leverandører oppgir 12 måneder fra produksjon når de oppbevares under 30 °C, vekk fra direkte sollys og på en pall med flat ende for å unngå rulleblokkering.
Engros produsenter av lamineringsfilmruller